Metaalproductie is een brede industrie die alles omvat, van dunne elektronische behuizingen tot massieve structurele balken die tonnen wegen. Binnen het veld worden projecten gewoonlijk gecategoriseerd als lichte fabricage of zware fabricage. Hoewel de grens daartussen niet altijd scherp wordt gedefinieerd door één enkele universele standaard, verschillen de twee disciplines dramatisch wat betreft materialen, apparatuur, technische prioriteiten en eindgebruik-toepassingen. Het begrijpen van deze verschillen is van cruciaal belang bij het selecteren van een productiepartner voor uw project, aangezien een werkplaats die is geoptimaliseerd voor dun plaatwerk zelden de mogelijkheid heeft om zware structurele componenten te produceren-en omgekeerd.
In deze gids leggen we de belangrijkste verschillen tussen lichte en zware fabricage uit in zeven kerndimensies, leggen we de typische toepassingen voor elk uit en helpen u bepalen in welke categorie uw project valt. We introduceren ook fabrikanten die uitblinken in beide disciplines en precisie leveren over het volledige spectrum van de metaalproductie.
Kerndefinities
Wat is lichte fabricage?
Lichte fabricage heeft betrekking op de productie van dunne- metalen componenten, meestal gemaakt van plaat- of dun plaatmateriaal. Het geeft prioriteit aan maatnauwkeurigheid, strakke esthetiek en consistente herhaalbaarheid. Onderdelen zijn over het algemeen licht van gewicht, relatief klein van formaat en ontworpen voor het omsluiten, beschermen of monteren in plaats van het dragen van zware structurele belastingen.
Veel voorkomende lichte fabricageproducten zijn onder meer elektronische behuizingen, kasten, kanalen, behuizingen voor consumentenapparatuur, kleine beugels en nauwkeurig gestempelde componenten zoalsPCB-terminalsen decoratieve hardware.
Wat is zware fabricage?
Bij zware fabricage gaat het om het snijden, vormen, lassen en bewerken van dikke metalen materialen van groot-formaat tot structurele of dragende- componenten die zijn ontworpen om extreme krachten, zware gewichten en zware gebruiksomstandigheden te weerstaan. Onderdelen zijn groot, zwaar en in de eerste plaats ontworpen met het oog op structurele integriteit, weerstand tegen vermoeidheid en betrouwbaarheid op de lange- termijn onder belasting.
Typische zware fabricageproducten zijn onder meer:vorkheftruck vorken, constructiestalen balken, frames van bouwmachines, kraancomponenten, drukvaten en chassis van mijnbouwapparatuur.
Belangrijkste verschil 1: materiaaldikte en dikte
Het meest zichtbare en vaak aangehaalde onderscheid is de materiaaldikte. Hoewel er geen officiële sectordrempel bestaat die de twee categorieën scheidt, worden praktische conventies in de hele productie algemeen aanvaard.
Lichte fabricagewerkt vrijwel uitsluitend met plaatwerk variërend van0,3 mm tot ongeveer 6 mm(ongeveer 1/4 inch) dik. De beste keuze voor de meeste lichte fabricagewerkplaatsen zijn maten van 0,8 mm tot 3,0 mm- die kunnen worden verwerkt op standaard afkantpersen, lasersnijders en revolverponsen. Dunnere diktes worden gebruikt voor elektronicabehuizingen en decoratieve onderdelen, terwijl de bovenkant van het assortiment structurele beugels en frames voor lichte apparatuur omvat.
Zware fabricagebegint waar standaard plaatwerk eindigt, meestal op6 mm en reikt tot honderden millimetersvan massief plaatstaal. Binnen de zware fabricage bestaan er nog meer sub-categorieën:
- Middelzwaar-zwaar: plaat van 6–20 mm voor apparatuurframes en machinevoeten
- Zwaar: plaat van 20–60 mm voor vorkheftrucks, kraanonderdelen en constructiebalken
- Ultra-zwaar: 60 mm en dikker voor persframes, molenbehuizingen en zware bouwapparatuur
Dikkere materialen veranderen fundamenteel elk aspect van de productie. Ze vereisen machines met hogere- kracht, verschillende snijtechnologieën en gespecialiseerde lasprocedures die lichte fabricagewerkplaatsen eenvoudigweg niet bezitten.
Belangrijk verschil 2: Primaire ontwerpfunctie
Naast de dikte is het meest fundamentele verschil het doel. Lichte en zware fabricagecomponenten zijn ontworpen voor totaal verschillende taken.
Lichte fabricageonderdelen dienen voornamelijk alsbehuizingen, afdekkingen, beschermkappen, beugels en esthetische oppervlakken. Hun taak is het bevatten, beschermen, monteren of vormgeven. Hoewel sommige lichte componenten een bescheiden belasting dragen, is de structurele capaciteit meestal van secundair belang. Ontwerpprioriteiten omvatten dimensionale precisie, pasvorm en afwerking, corrosieweerstand en produceerbaarheid op volume.
Zware fabricageonderdelen bestaan in de eerste plaatslast dragen. Of het nu gaat om een vorkheftruck die een pallet van twee- ton ondersteunt, een brugligger die een rivier overspant, of een giek van een graafmachine die tonnen aarde optilt, de bestaansreden van het onderdeel is het veilig en betrouwbaar overbrengen en weerstaan van mechanische krachten gedurende duizenden of miljoenen belastingscycli. Ontwerpprioriteiten omvatten vloeigrens, weerstand tegen vermoeidheid, lasintegriteit en veiligheidsfactoren. Technische berekeningen bepalen elke dimensie, en het uiterlijk is zelden een overweging.
Dit functionele verschil is betrouwbaarder dan dikte alleen voor het categoriseren van een project. Een decoratief paneel van 5 mm is nog steeds een lichte fabricage; een structurele beugel van 6 mm betreedt al zwaar fabricagegebied.
Belangrijkste verschil 3: verbindings- en montagemethoden
De manier waarop onderdelen met elkaar worden verbonden, onthult een andere duidelijke kloof tussen de twee disciplines.
Lichte fabricageleunt zwaar opmechanische bevestiging. Zelf-tappende schroeven, klinknagels, blinde bevestigingsmiddelen, puntlassen en clinchverbindingen zijn de standaard verbindingsmethoden. Deze technieken zijn snel, schoon en geschikt voor dunne materialen waarbij overmatige hitte vervorming zou veroorzaken. Lijmverbindingen zijn ook gebruikelijk bij lichte montage, vooral bij esthetische panelen waar zichtbare bevestigingsmiddelen ongewenst zijn.
Lassen bij lichte fabricage is doorgaans beperkt tot dun- TIG- of MIG-lassen op zichtbare naden, waarbij esthetiek en minimale vervorming belangrijker zijn dan de absolute lassterkte. Structurele lassen met volledige- penetratie zijn zeldzaam.
Zware fabricage, daarentegen, is er omheen gebouwdlassen als kernverbindingsproces. Dikke stalen platen vereisen volledige- penetratielassen die volledig door de verbinding heen versmelten om een sterkte te bereiken die gelijkwaardig is aan die van het moedermetaal. Veel voorkomende processen zijn onder meer booglassen onder water (SAW) voor lange rechte naden, booglassen met flux-kern (FCAW) voor werk in verdikte-- posities, en MIG/MAG-lassen voor algemene assemblage.
Bij zware fabricage is de laskwaliteit het meest kritische kwaliteitscontrolepunt. Kritieke verbindingen ondergaan routinematig niet-destructieve tests (NDT), zoals ultrasone tests, magnetische deeltjesinspectie of kleurpenetratietests om interne gebreken op te sporen die onder belasting tot catastrofaal falen kunnen leiden.
Belangrijkste verschil 4: uitrusting en gereedschap
De twee categorieën vereisen een totaal verschillende productie-infrastructuur. Een goed-uitgeruste werkplaats voor lichte fabricage kan niet zomaar "overschakelen op zwaar werk"-het ontbreekt aan machines, kranen en vloerlaadcapaciteit.
Kernapparatuur voor lichte fabricage:
- Fiberlasersnijders (voor het nauwkeurig snijden van dunne platen)
- Revolverponsmachines
- Afkantpersen van 50–150 ton
- Stempelpersen
- Puntlasapparaten en kleine MIG/TIG-stations
- Poedercoating en afwerkingslijnen
Kernapparatuur voor zware fabricage:
- Oxy-brandstof- en plasmasnijtafels voor dikke platen
- 300+ ton zware kantbanken en plaatwalsmachines
- Grote portaal- en robotlassystemen
- Laspositioneerders en rotators voor grote samenstellingen
- Bovenloopkranen geschikt voor tonnen werkstukgewicht
- Horizontale kottermolens en grote bewerkingscentra
- Stressverlichtende ovens en straalapparatuur
Zware fabricagevereist ook versterkte fabrieksvloeren die werkstukken kunnen dragen die tientallen tonnen kunnen wegen. Alleen al voor materiaalbehandeling-het verplaatsen van zware platen en assemblages tussen werkstations-zijn speciale bovenloopkraansystemen en hijsapparatuur vereist.
Belangrijkste verschil 5: typische toepassingen en industrieën
Elke discipline bedient verschillende industriële sectoren, afgestemd op zijn kernsterkten.
Lichtfabricage domineert in:
- Elektronica en elektrisch: Behuizingen, schakelkasten,PCB-terminals, aansluitdozen
- Consumentenapparatuur: ovenpanelen, koelkastbehuizingen, wasmachineframes
- Automotive: carrosseriepanelen, interieurbeugels, bekledingscomponenten
- Meubels en architectuur: metalen meubelen, leuningen, decoratieve panelen
- HVAC en ventilatie: kanalen, ventilatieopeningen, luchtbehandelingsbehuizingen
- Algemeen industrieel:Kleine haakjes, beschermers, afdekkingen en bevestigingsmateriaal
Zware fabricage domineert in:
- Materiaalbehandeling:Vorkheftruck vorken, mastsamenstellen, rijplaten, verreikeronderdelen
- Constructie en infrastructuur: Constructiestalen balken, brugliggers, bouwkolommen
- Mijnbouw en grondverzet: graafarmen, dumptruckbedden, brekerframes
- Energie: windturbinetorens, drukvaten, structuren van elektriciteitscentrales
- Scheepsbouw en marine: rompsecties, dekmachines, offshore platformcomponenten
- Zware machines: persframes, molenbehuizingen, onderstellen van spuitgietmachines
Veel industrieën gebruiken beide. Een vorkheftruck heeft bijvoorbeeld zwaar vervaardigde vorken en masten, maar ook licht vervaardigde plaatstalen afdekkingen, elektrische behuizingen en cabinepanelen.
Belangrijkste verschil 6: Prioriteiten voor kwaliteitscontrole
Beide categorieën hanteren strenge kwaliteitsnormen, maar meten verschillende dingen.
Inlichte fabricagekwaliteitscontrole richt zich op:
- Maatnauwkeurigheid en toleranties voor gatposities
- Kwaliteit van de oppervlakteafwerking en cosmetisch uiterlijk
- Compatibiliteit met -montage en montage
- Herhaalbaarheid van onderdeel tot onderdeel
- Buighoekprecisie en vlakheid
Inzware fabricagekwaliteitscontrole richt zich op:
- Lasintegriteit en penetratiediepte
- Materiaalcertificering en traceerbaarheid
- Maatnauwkeurigheid van kritieke last-lagerkenmerken
- Restspanning en vervormingscontrole
- Naleving van structurele codes en industriestandaarden
Voor zware structurele componenten zoalsvorkheftruck vorken, naleving van normen zoalsISO2330EnANSI/ITSDF B56.11.4is niet-onderhandelbaar, omdat deze onderdelen rechtstreeks van invloed zijn op de veiligheid van de operator en de betrouwbaarheid van de apparatuur.
Belangrijkste verschil 7: productievolume en economie
De twee fabricagetypen werken doorgaans met verschillende productievolumes en kostenstructuren.
Lichte fabricageleent zich daarvoorproductie van gemiddelde en hoge- volumes. Dunne materialen worden snel verwerkt, de gereedschapskosten zijn relatief laag en geautomatiseerde apparatuur kan duizenden identieke onderdelen efficiënt produceren. De eenheidsprijzen dalen aanzienlijk bij hogere volumes, waardoor lichte fabricage zeer schaalbaar wordt.
Zware fabricageis bijna altijdlaag tot gemiddeld volume, en vaak aangepast of semi{0}}aangepast. Elke grote assemblage vereist aanzienlijke technische input, insteltijd en geschoolde arbeidskrachten. Materiaalkosten domineren het budget, en productieseries van één tot honderd eenheden zijn typisch. Zware fabricage wordt per onderdeel gewaardeerd op basis van technische inhoud en structurele prestaties, niet op basis van kostenoptimalisatie per-eenheid.
Vergelijkingstabel-per-zijkant
| Aspect | Lichte fabricage | Zware fabricage |
|---|---|---|
| Typische materiaaldikte | 0,3 – 6 mm plaatstaal | Plaat van 6 mm tot honderden mm |
| Primaire functie | Behuizing, montage, esthetiek | Structurele belasting-draagkracht |
| Belangrijkste verbindingsmethode | Schroeven, klinknagels, puntlassen, clinchen | Booglassen met volledige- penetratie |
| Belangrijkste uitrusting | Lasersnijders, revolverponsen, kleine afkantpersen | Plaatbranders, zware afkantpersen, laspositioneerders, kotterbanken |
| Kwaliteitsfocus | Maattolerantie, oppervlakteafwerking, herhaalbaarheid | Lasintegriteit, materiaaleigenschappen, structurele conformiteit |
| Typisch eenheidsgewicht | Grammen tot tientallen kilogrammen | Honderden kilogrammen tot vele tonnen |
| Productievolume | Middelmatig tot hoog volume, vaak gestandaardiseerd | Laag tot middelgroot volume, vaak op maat gemaakt |
| Kernindustrieën | Elektronica, apparaten, auto's, HVAC | Materiaalbehandeling, bouw, mijnbouw, energie |
Hoe u de juiste fabricagepartner kiest
Het selecteren van het verkeerde type winkel voor uw project leidt tot kwaliteitsproblemen, vertragingen in de planning en hoge kosten. Gebruik deze richtlijnen:
Kies een specialist in lichte fabricage wanneer:
- Uw onderdeel is 6 mm of dunner
- Maatnauwkeurigheid en oppervlakteafwerking zijn van cruciaal belang
- U heeft gemiddelde tot hoge productievolumes nodig
- Het onderdeel is een behuizing, beugel of afdekking in plaats van een primaire structuur
Kies een specialist in zware fabricage wanneer:
- Uw materiaal is dikker dan 6 mm
- Het onderdeel draagt aanzienlijke structurele belastingen
- Lasintegriteit en materiaalcertificering zijn vereist
- Onderdelen zijn groot, zwaar of moeten na het lassen machinaal worden bewerkt
Voor projecten waarbij beide betrokken zijn,zoek naar een fabrikant met dubbele capaciteiten. Veel leveranciers van industriële componenten exploiteren zowel stanslijnen voor lichte platen als zware fabricageafdelingen, waardoor ze complete assemblages onder één dak kunnen leveren.
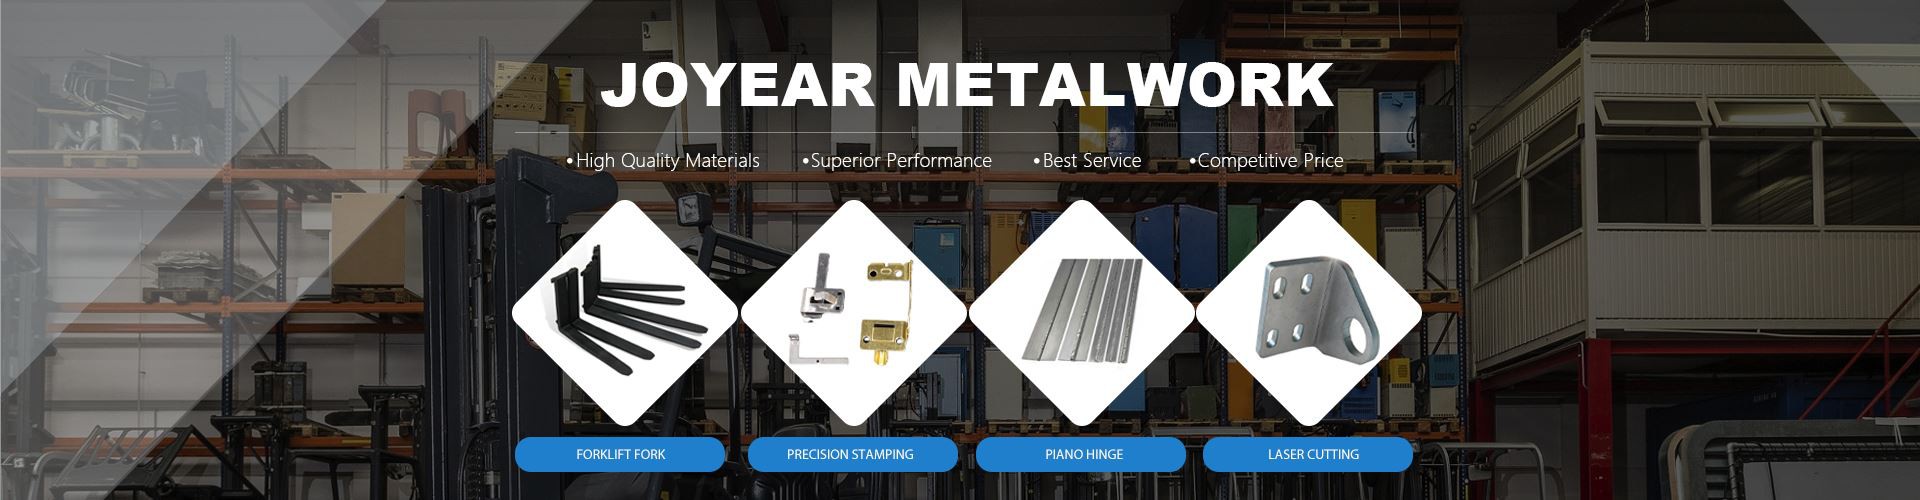
Volledige-Spectrummetaalproductie door Joyear Metalwork
Veel projecten vereisen zowel lichte als zware fabricagemogelijkheden. Inkoop bij één enkele partner die uitblinkt in beide disciplines vereenvoudigt de toeleveringsketens, verbetert de consistentie en verkort de doorlooptijden.
Joyear Metaalbewerkingis een ISO 9001:2015 en ISO 14001:2004 gecertificeerde metaalfabrikant met meer dan 15 jaar ervaring in zowel lichte precisiefabricage als zware structurele productie. Onze 5,000+ vierkante meter grote faciliteit, opgericht in 2008, herbergt geavanceerde apparatuur voor beide disciplines, beheerd door 300+ ervaren medewerkers.
Op dezware fabricagekant, wij zijn een toonaangevende fabrikant vanvorkheftruck vorken, messen, tanden envorken met verreikerasontworpen om te voldoen aan de ISO 2330-normen en ANSI/ITSDF B56.11.4-normen, of deze zelfs te overtreffen. Onze hoogwaardige vorken worden wereldwijd geleverd aan gerenommeerde OEM's, fabrikanten van aanbouwdelen en vrachtwagendealers. Elke vork ondergaat een strenge kwaliteitscontrole om foutvrije-prestaties te garanderen met de nauwe toleranties die nodig zijn voor betrouwbaar gebruik van- grote volumes.
Op delichte en nauwkeurige fabricagekant, wij producerenprecisiestempelonderdelen van koperlegering, prototype plaatwerk stempelen,72-inch roestvrijstalen pianoscharnieren, lange metalen scharnieren, enPCB-lasterminalsvoor elektronica, elektrische en algemene industriële toepassingen. Deze precisiecomponenten worden vervaardigd met nauwe maattoleranties met behulp van hoge- stans- en vormapparatuur, met volledige ODM- en OEM-ondersteuning, van gezamenlijk ontwerp tot volumeproductie.
Deze dubbele mogelijkheid maakt ons tot één-partner voor klanten die zowel zware structurele componenten als lichte precisiehardware nodig hebben. Of uw project nu een zware vorkheftruck, een dunne gestanste elektrische aansluiting of iets daartussenin vereist, ons technische team zorgt ervoor dat elk onderdeel wordt vervaardigd volgens de juiste normen voor zijn categorie.
Conclusie
Het verschil tussen lichte fabricage en zware fabricage gaat veel dieper dan de materiaaldikte. Het zijn verschillende productiedisciplines met verschillende apparatuur, verschillende technische prioriteiten, verschillende kwaliteitsmaatstaven en verschillende industriële toepassingen. Lichte fabricage blinkt uit in het produceren van nauwkeurige, esthetische, herhaalbare dunne- componenten op volume. Zware fabricage levert grote, sterke, last-dragende constructies op die zijn gebouwd om extreme krachten gedurende een lange levensduur te weerstaan.
Er is geen 'betere' categorie-die elk zijn eigen doel dient. De beste productieresultaten komen voort uit het afstemmen van de juiste fabricagediscipline op de werkelijke vereisten van het project, en het werken met een partner wiens apparatuur, expertise en kwaliteitssystemen zijn gebouwd voor dat specifieke soort werk. Wanneer projecten beide categorieën omvatten, biedt een fabrikant van een volledig-spectrum met capaciteiten in zowel lichte als zware fabricage de meest efficiënte en consistente oplossing.
Voor precisiecomponenten van lichte fabricage en zware structurele productie ondersteund door internationale kwaliteitscertificeringen kunt u het volledige scala aan mogelijkheden verkennen opJoyear Metaalbewerkingen vraag een adviesgesprek aan voor uw volgende project.